Oct 19, 2026
Producent przeglądający trzy oferty na panel ochronny o długości 3 m zwykle zaczyna od sterowania: 2-osiowego, 4-osiowego lub serwa elektrohydraulicznego. To jest zły koniec decyzji. Maszyna musi najpierw dopasować kopertę części: grubość, długość zgięcia, sprężynowanie materiału i najmniejszy promień wewnętrzny, jaki może wytworzyć oprzyrządowanie. Następnie CNC powtarza odpowiedni proces; go nie tworzy.
Ta sama logika dotyczy ścinania, walcowania, prasowania i gięcia profili. Dopasuj rodzinę maszyn do operacji, a następnie użyj specyfikacji sterowania, aby ocenić powtarzalność i możliwość wymiany. Zakup sprzętu CNC do obróbki metalu kończy się sukcesem, gdy pierwsza seria produkcyjna jest nudna: ten sam kąt zgięcia, ta sama długość cięcia, ta sama średnica walcowania i brak niespodzianek w zakresie przeróbek.
Termin ten jest często używany luźno. W zakładzie produkcyjnym oznacza to zwykle maszyny, które wycinają i formują arkusze, płyty i profile, a nie centra frezarskie. Decyzję o zakupie podejmuje pięć rodzin, a każda rodzina ma inne „pierwsze pytanie”, które decyduje, czy maszyna zarobi na swojej powierzchni.
| Rodzina maszyn | Podstawowa praca | Co dodaje CNC | Fokus wyboru |
|---|---|---|---|
| Naciśnij hamulec | Zagina blachę w kątowniki i profile | Pozycjonowanie tylnego zderzaka, głębokość tłoka, przechowywanie danych kątowych | Tonaż na metr, długość gięcia, oprzyrządowanie, ukoronowanie |
| Nożyce gilotynowe | Przycina arkusze i płyty na odpowiednią długość | Zderzak tylny, kontrola skoku, ustawienia odstępu ostrzy | Grubość, długość cięcia, docisk, kontrola zniekształceń |
| Wałek talerzowy | Tworzy cylindry, łuki i skorupy | Pozycja rolki, kolejność wstępnego zginania, powtarzanie receptur | Liczba rolek, zagięcie wstępne, średnica, grubość, płaskie końce |
| Prasa hydrauliczna | Formuje, stempluje, prostuje i składa | Kontrola ciśnienia i skoku, przechowywanie receptur | Tonaż, wielkość łóżka, światło dzienne, prędkość, ochrona |
| Giętarka profilowa | Krzywe kąty, kanały, rury i przekroje | Pozycjonowanie rolek i powtarzalne sekwencje gięcia | Rozmiar profilu, promień, oprzyrządowanie, sprężynowanie |
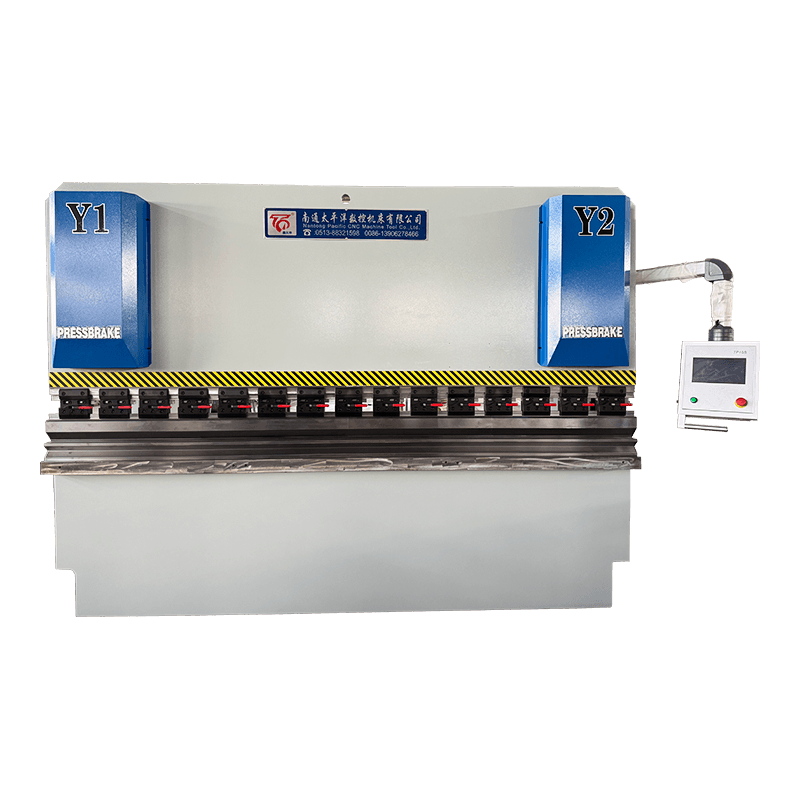
Prasę krawędziową dobiera się na podstawie obciążenia, jakie może udźwignąć w dolnej części skoku, a nie liczby na sterowaniu. Dla danego materiału i grubości wymagany tonaż rośnie wraz z długością gięcia i spada wraz z szerszym otworem matrycy V. Wykres tonażu producenta maszyny jest wiarygodnym źródłem. Dwa inne punkty powodują większość wczesnych problemów: czy łoże i tłok mogą wytrzymać obciążenie na całej długości bez ugięcia oraz czy oprzyrządowanie może wytworzyć wymagany promień wewnętrzny bez zaznaczania powierzchni.
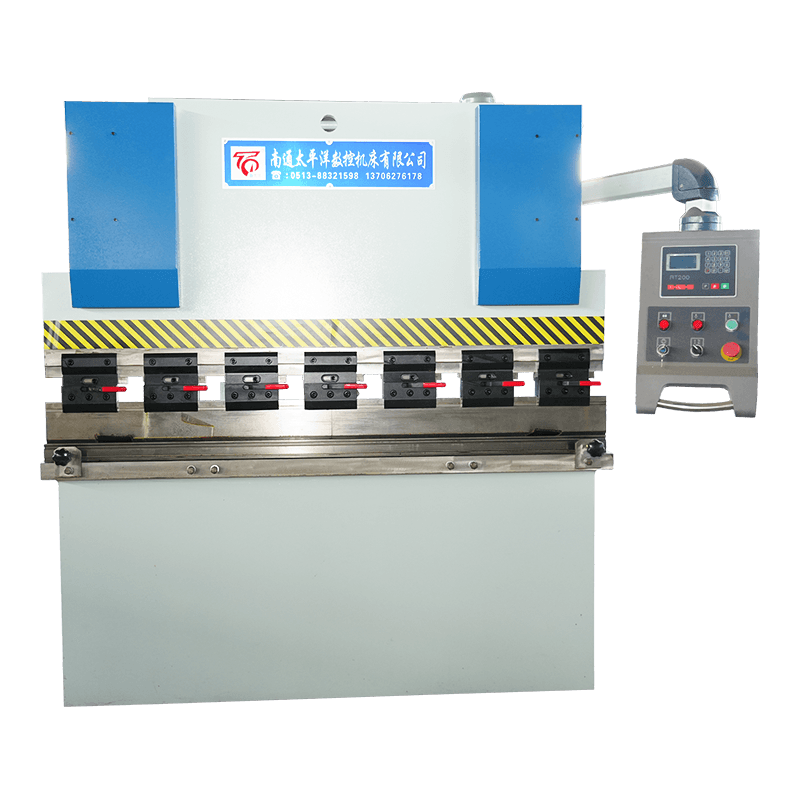
Architektura sterowania ma znaczenie później. Konwencjonalna prasa krawędziowa hydrauliczna może być odpowiednia do prostych prac z małą ilością mieszanki. Synchroniczna maszyna CNC z osią skrętną zapewnia kontrolowane pozycjonowanie głębokości i zderzaka tylnego. Elektrohydrauliczną maszynę CNC z serwo wybiera się, gdy spójność kąta i zmiana mają znaczenie w szerszym składzie. W wymienionej strukturze produktów seria WE67K to elektrohydrauliczna serwo hydrauliczna giętarka CNC do blachy; WC67K jest synchroniczny z osią skrętną; WC67Y to maszyna hydrauliczna bez CNC w nazwie modelu.
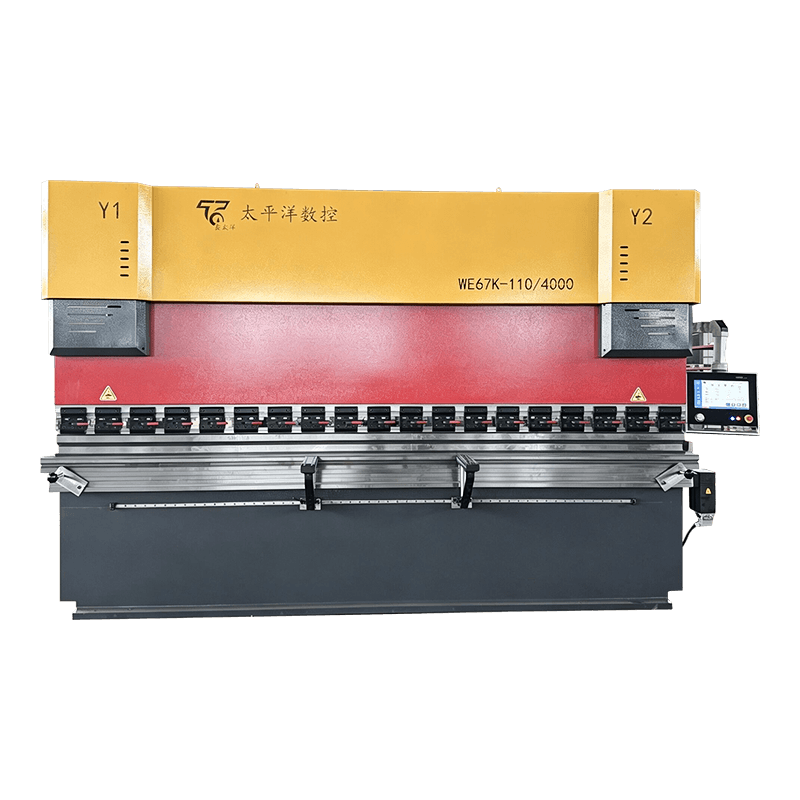 Elektrohydrauliczna serwo-hydrauliczna giętarka do blachy CNC serii WE67K Elektrohydrauliczna prasa krawędziowa CNC z serwomechanizmem serii WE67K to wysokiej klasy rozwiązanie do precyzyjnego gięcia opracowane przez firmę Nantong Pacific CNC Machine Tool Co., Ltd. ... Zobacz produkt →
Aby zapoznać się z głębszą sekwencją zakupów, zobacz ten przewodnik wybór giętarki do blach CNC . Przydatna kolejność to koperta części, oprzyrządowanie, tonaż, osie sterujące, a następnie test akceptacyjny. Odwrócenie tej kolejności powoduje, że sklepy otrzymują dobrze wyposażoną maszynę, która nie jest w stanie wykonać zadania, które ją uzasadniało.
Uproszczony widok izometryczny. Proporcje mają charakter poglądowy, a nie rysunek maszynowy.
Zarówno nożyce gilotynowe, jak i nożyce z belką wahliwą wykonują proste cięcia, ale inaczej zarządzają ruchem natarcia i ostrza. Gilotyna hydrauliczna z tylnym zderzakiem CNC jest powszechna w przypadku płyt i długich półfabrykatów; maszyna z belką wahliwą może być dostosowana do lżejszych arkuszy i prac mieszanych. Kontrola zakupu nie dotyczy samej częstotliwości uderzeń. Sprawdź maksymalną grubość i długość, regulację odstępu ostrzy, siłę docisku, powtarzalność tylnego zderzaka oraz to, czy wąskie paski będą się zwijać.
Seria QC11Y/K to gilotyna hydrauliczna CNC; QC12Y/K to hydrauliczna belka wahliwa CNC. Obydwa są wyborem na poziomie serii i nie stanowią obietnicy, że każda grubość będzie ciąć czysto. Stan ostrza, wytrzymałość materiału i technika operatora nadal decydują o jakości krawędzi.
 Hydrauliczne nożyce gilotynowe QC11Y/K CNC Przejrzyj tę opcję gilotyny hydraulicznej przy porównywaniu serii ścinania; obejmuje blachę o grubości 6–25 mm i elektryczną regulację luzu ostrza, zapewniającą dokładne cięcie. Zobacz produkt →
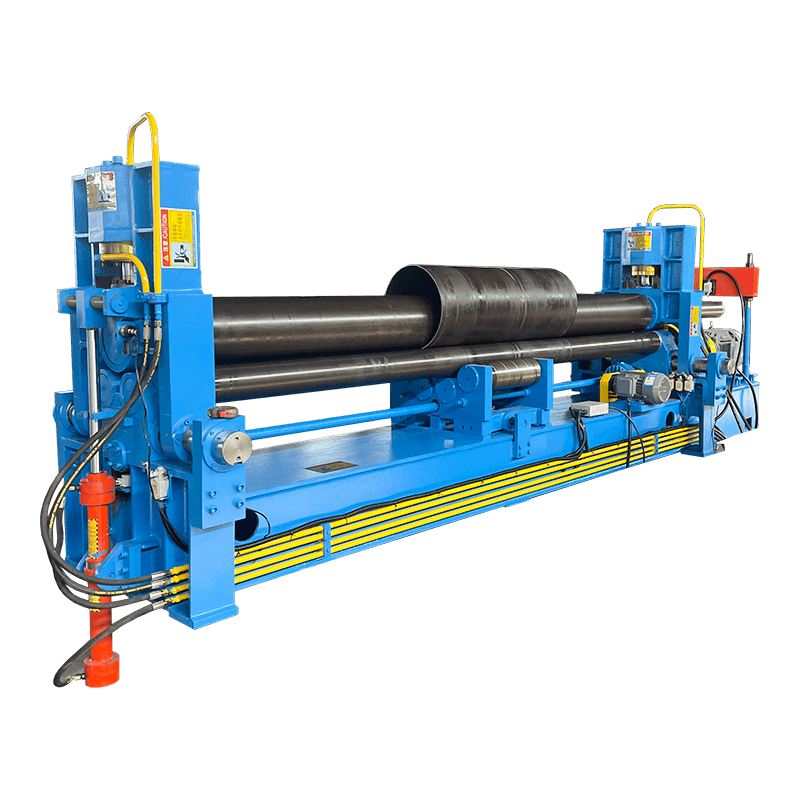
Walcowanie wygląda prosto, dopóki pierwszy cylinder nie będzie miał płaskich końcówek. Podstawą są maszyny trójwalcowe, symetryczne. Trójwalcowe uniwersalne maszyny hydrauliczne dodają możliwość pozycjonowania rolek do wstępnego gięcia; maszyny czterowalcowe zmniejszają obsługę i mogą wygodniej wstępnie zaginać oba końce. Seria produktów W11, W11S i W12 podąża za tym postępem. W przypadku płaszcza statku kluczowymi danymi są grubość blachy, granica plastyczności, średnica po wykończeniu, długość płaszcza i dopuszczalna długość płaska.
Maszyna, która może walcować na średnicę, ale nie może wstępnie wygiąć grubości, będzie wymagała dodatkowej obsługi lub dodatkowej pracy. Poproś o próbę obejmującą rzeczywisty gatunek materiału i najgorszy stan końcowy, a nie tylko demonstrację stali miękkiej.
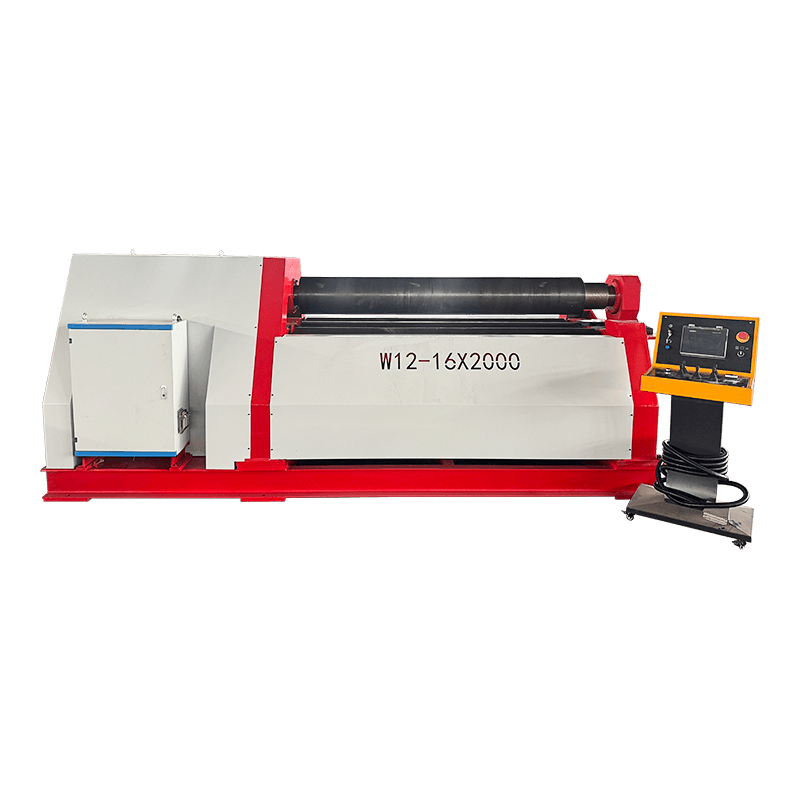 Hydrauliczna maszyna do walcowania płyt czterowalcowych serii W12 Rozważ tę serię czterech rolek do wstępnego gięcia i formowania w jednym ustawieniu; przed dokonaniem wyboru sprawdź wydajność modelu w porównaniu z rzeczywistym gatunkiem materiału i najgorszymi warunkami. Zobacz produkt →
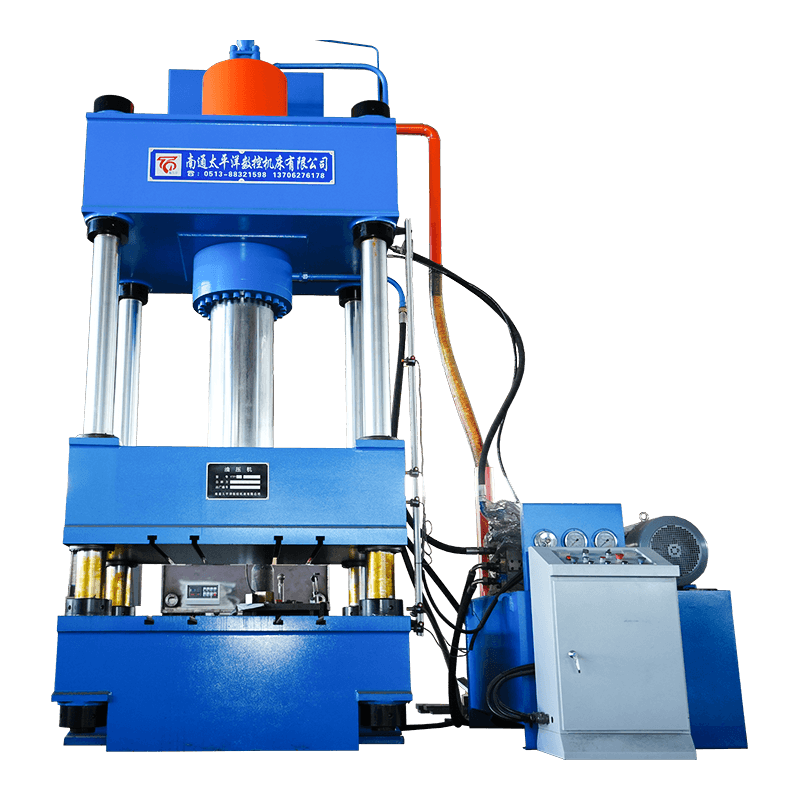
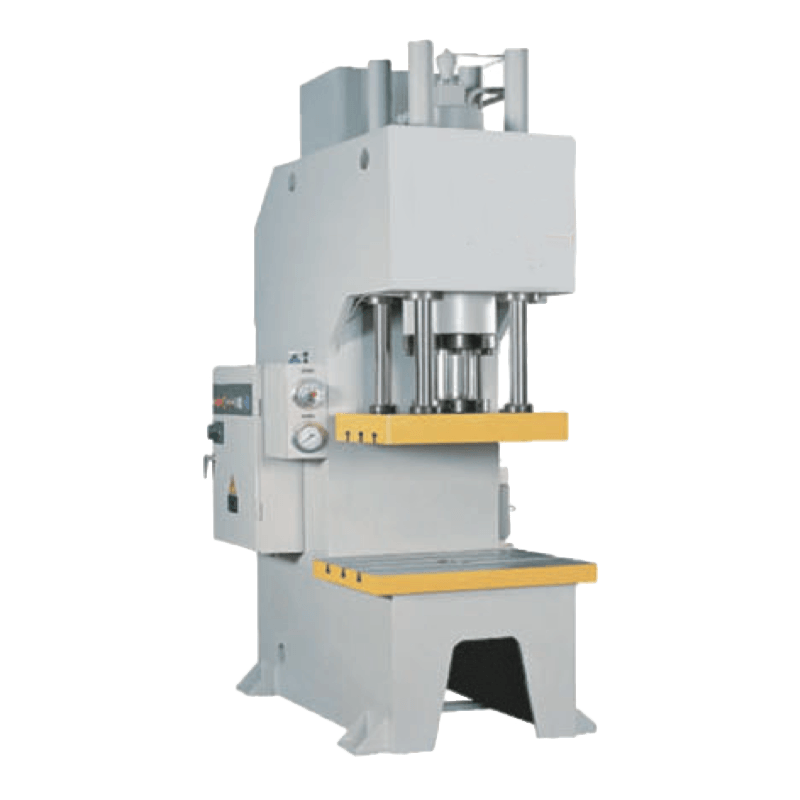
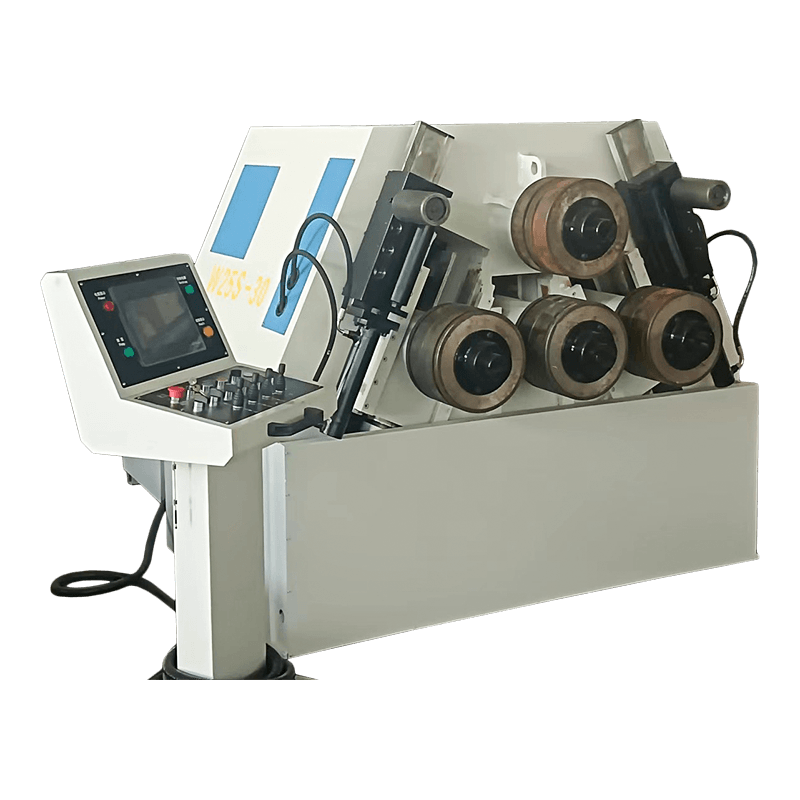
Prasy czterokolumnowe i jednokolumnowe rozwiązują różne problemy dostępu. Prasa czterokolumnowa zapewnia sztywną ramę i jednolite prowadzenie przy formowaniu, tłoczeniu i prostowaniu; prasa jednokolumnowa otwiera przód i bok w przypadku długich lub niewygodnych części. Na karcie specyfikacji porównaj tonaż, rozmiar złoża, światło dzienne, skok, prędkość podejścia i to, czy układ sterowania może przechowywać receptury. W przypadku profili hydrauliczna maszyna do walcowania profili, taka jak W24S, obsługuje kątowniki, kanały i rury, ale o wyniku decyduje zestaw narzędzi i kompensacja sprężyny. Kupuj pakiet narzędzi wraz z maszyną, a nie po pierwszej pracy.
Nantong Pacific CNC Machine Tool z siedzibą w Strefie Rozwoju Gospodarczego i Technologicznego Haian oferuje ponad 20 000 metrów kwadratowych powierzchni produkcyjnej oraz asortyment produktów obejmujący maszyny do gięcia, wycinania, walcowania, prasy hydrauliczne i giętarki do profili. Firma twierdzi, że buduje standardowe serie i urządzenia niestandardowe oraz eksportuje do Azji Południowo-Wschodniej, Europy, Stanów Zjednoczonych i Bliskiego Wschodu. Fakty te mają znaczenie na etapie krótkiej listy, ale nie zastępują audytu procesu.
Poproś o tabelę obciążenia maszyny, rysunek oprzyrządowania, schematy elektryczne i hydrauliczne, listę części zamiennych oraz listę kontrolną przekazania. Zapytaj, kto obsługuje instalację i jaki czas reakcji jest oferowany w Twoim regionie. Struktura produktu jest szeroka, ale ostateczny wybór wciąż sprowadza się do części i testu akceptacyjnego.
Źródło: Struktura produktów obrabiarek CNC Nantong Pacific. Liczniki pokazują wymienione serie, a nie moc produkcyjną.
Nie pozwól, aby etykieta kontrolna decydowała o zakupie. Zapisz kopertę części, materiał, tolerancję i rozmiar partii na jednej stronie. Użyj tej strony, aby dobrać wymiary prasy krawędziowej, nożyc, wałka, prasy lub giętarki profilowej. Następnie porównaj, jak każdy dostawca sprawdza maszynę z Twojej strony. Jeśli część próbna przebiegnie prawidłowo, rozmowa instalacyjna stanie się przewidywalna. Jeżeli tak nie jest, żadna specyfikacja sterowania nie uratuje projektu.
Obejmuje maszyny do cięcia i formowania metalu, takie jak prasy krawędziowe CNC, nożyce gilotynowe, walce do blach, prasy hydrauliczne i giętarki profili. Sterowanie obsługuje powtarzalne ustawienia pozycjonowania i procesu; rama maszyny i oprzyrządowanie wykonują formowanie.
Cena zależy od typu maszyny, jej wielkości, osi sterujących, oprzyrządowania i wymagań akceptacyjnych. Mała hydrauliczna prasa krawędziowa i duży model elektrohydraulicznego serwa znajdują się w bardzo różnych nawiasach. Zapytaj o zestawienie maszyn, oprzyrządowania, instalacji, szkoleń i części zamiennych.
Hydrauliczna maszyna do gięcia wykorzystuje siłę hydrauliczną do przesuwania siłownika. Giętarka CNC umożliwia kontrolowane pozycjonowanie siłownika i zderzaka, często z danymi dotyczącymi kąta i oprzyrządowania przechowywanymi w programie. Niektóre maszyny są zarówno hydrauliczne, jak i CNC.
Zacznij od najgrubszego materiału, maksymalnej długości gięcia, najmniejszego promienia wewnętrznego i oczekiwanej mieszanki wsadowej. Następnie sprawdź tonaż na metr, ugięcie łoża i tłoka, oprzyrządowanie, osie zderzaków tylnych i urządzenia zabezpieczające. Uruchom próbną część przed przyjęciem maszyny.
Sprawdź maksymalną grubość i szerokość, minimalną średnicę walcowania, zdolność do wstępnego gięcia, położenie rolek i długość płaską pozostałą na każdym końcu. W przypadku blachy grubej należy potwierdzić granicę plastyczności, dla której maszyna jest przystosowana, a nie tylko wydajność stali miękkiej.
Tak, jeśli tonaż, rozmiar złoża, światło dzienne, skok i prędkość odpowiadają narzędziu. Prace niestandardowe wymagają również zestawu matryc, kontroli ciśnienia i osłon. Przed zainstalowaniem prasy przejrzyj wykres obciążenia i przeprowadź próbę z zamierzonym materiałem.
Powiązane produkty
Skontaktuj się z nami
Adres fabryczny
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, prowincja Jiangsu, Chiny
Telefon
+86-13906278466
produkty
Kod QR