Oct 20, 2026
Stal miękka 6-milimetrowa, długość 3000 mm, 250 sztuk miesięcznie. Te trzy liczby decydują bardziej o tym, jakiej hydraulicznej giętarki potrzebujesz niż jakakolwiek broszura: grubość określa tonaż, długość gięcia określa belkę, a wielkość partii decyduje, czy warto zapłacić za mechaniczny drążek skrętny czy serwozawór z zamkniętą pętlą.
Krótka odpowiedź jest taka, że zwykłe hydrauliczne, synchronizowane skrętnie CNC i elektrohydrauliczne serwo maszyny nie są od siebie lepsze ani gorsze – są przeznaczone do innej pracy. Gruba płyta przy długich seriach pasuje do prostej prasy hydraulicznej z mechanicznym ogranicznikiem głębokości. Cienka blacha w krótkich seriach z wąskimi tolerancjami kąta to miejsce, w którym synchronizacja serwomechanizmu zarabia na siebie jedynie w czasie przezbrajania. CNC z drążkiem skrętnym znajduje się pośrodku i jest maszyną, którą kupuje większość warsztatów. Pozostała część tego artykułu dotyczy potwierdzenia podziału na własne części.
Prasa krawędziowa to prasa z niezwykle precyzyjnym ogranicznikiem głębokości. Dwie boczne ramy podtrzymują stałe dolne łóżko podtrzymujące matrycę; dwa cylindry hydrauliczne w górnej części ramy napędzają siłownik, który przenosi stempel. Pompa tłoczy olej przez blok zaworów, tłok przesuwa się w dół do zaprogramowanego położenia, a kąt zgięcia zależy od tego, jak daleko stempel wchodzi w matrycę. Nigdzie w maszynie nie ma ustalonego „ustawienia kąta” – jest tylko głębokość i reakcja materiału na nią.
Trzy rzeczy decydują o tym, czy zagięcie powtórzy się tysiąc razy: jak równolegle tłok pozostaje podczas opadania, jak dokładnie mierzona jest głębokość i czy łóżko jest kompensowane pod kątem ugięcia spowodowanego siłą zginającą. Ciśnienie w układzie w maszynach tego typu zwykle mieści się w przedziale 200–300 barów, ale to nie ciśnienie decyduje o jakości – lecz pozycja.
Równoległość polega na rozdzieleniu trzech rodzin maszyn. Zwykła maszyna hydrauliczna utrzymuje poziom tłoka za pomocą mechanicznego układu zawieszenia i stałych ograniczników; maszyna zsynchronizowana ze skrętem łączy dwa cylindry ze sobą za pomocą wału skrętnego i wykorzystuje oś CNC do pomiaru głębokości; elektrohydrauliczne serwomaszyna nadaje każdemu cylindrze własny zawór proporcjonalny i skalę liniową, dzięki czemu obie strony są korygowane niezależnie kilka razy na sekundę.
Różnica ta objawia się czasem konfiguracji i tolerancją na cienkim arkuszu. Na maszynie skrętnej zmiana materiału lub kąta oznacza nowe wartości głębokości i próbne zgięcie; na serwo maszynie te wartości są zapisane w programie, a Y1/Y2 tworzą pętlę zamkniętą, co ma znaczenie, gdy tygodniowo drukujesz 30 różnych części na arkuszu o grubości 1,5 mm.
| Funkcja | WC67Y zwykły hydrauliczny | CNC z synchronizacją skrętną WC67K | Elektrohydrauliczne serwo CNC WE67K |
|---|---|---|---|
| Synchronizacja RAMu | Połączenie mechaniczne | Wał skrętny plus ograniczniki mechaniczne | Serwozawór plus skala liniowa na cylinder |
| Kontrola głębokości | Pokrętło ręczne lub proste NC | Oś Y CNC, napędzana silnikiem | CNC z zamkniętą pętlą Y1/Y2 |
| Konfiguracja nowej części | Najdłuższy, wyznaczany próbnymi zakrętami | Umiarkowane, kąty zapisane w programie | Najkrótsze, powtarzalne wartości |
| Najlepsze dopasowanie | Gruba płyta, proste profile, mała objętość | Mieszane partie w ogólnym zakładzie pracy | Cienki arkusz, wąskie kąty, powtórz pracę |
| Koszt względny | Najniższy | Środek | Najwyższy |
Tam, gdzie wystarczy złoty środek, zwykle rozsądnym zakupem jest maszyna z osią skrętną: obsługuje szeroką gamę stali miękkiej i stali nierdzewnej, utrzymuje ustawienia kąta w programie i nie ma ceny serwomechanizmu.
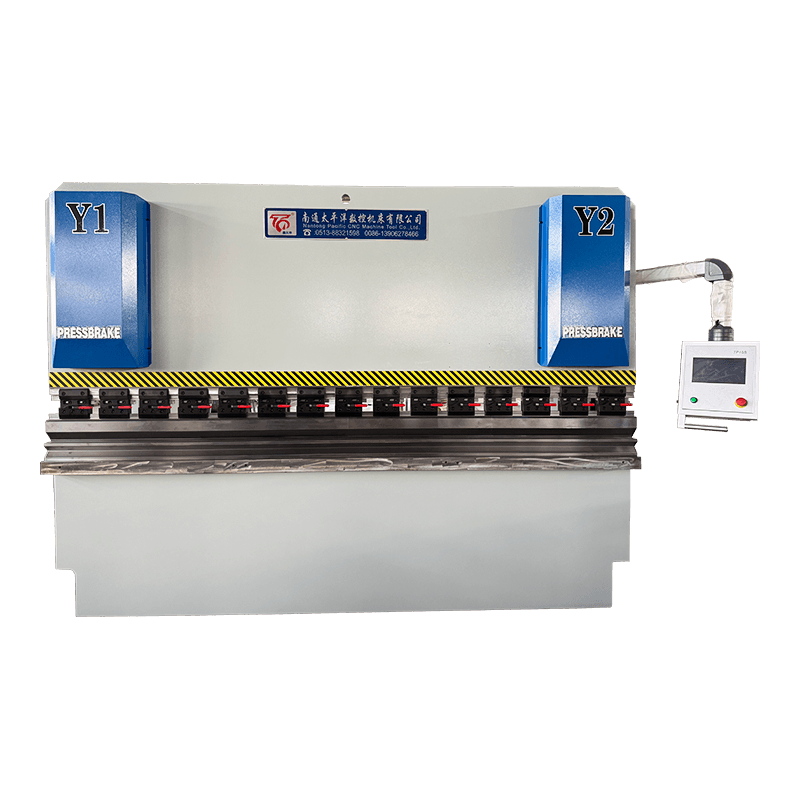
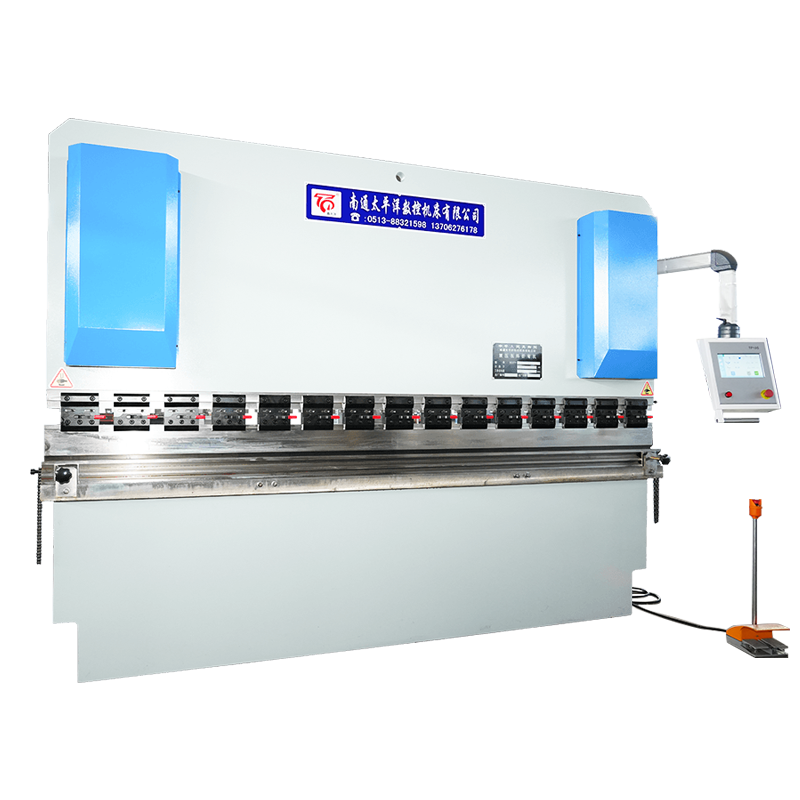 Synchroniczna hydrauliczna prasa krawędziowa CNC WC67K z osią skrętną Prasa krawędziowa CNC średniej klasy do obróbki mieszanej stali miękkiej i stali nierdzewnej, z zapisanymi programami kąta i tylnym zderzakiem i skokiem sterowanym serwomechanizmem. Zobacz produkt →
Tonaż nie jest kwestią gustu. W przypadku gięcia na powietrzu stali miękkiej praktycznym wzorem warsztatowym jest P (tony na metr) ≈ 65 × t² / V, gdzie t to grubość blachy, a V to otwór matrycy. Zwykle punktem wyjścia jest V = 8 × t. Dlatego płyta o grubości 6 mm pracuje na matrycy o średnicy 48 mm i wymaga około 49 t/m; na łuku o długości 3000 mm, czyli około 146 t, zatem maszyna o masie 160–200 t radzi sobie z zadaniem z marginesem roboczym.
W warsztatach, które gną głównie cięższe blachy w prostych profilach, konwencjonalna maszyna hydrauliczna z napędzanym silnikiem tylnym zderzakiem wykona całą pracę bez płacenia za synchronizację serwomechanizmu.
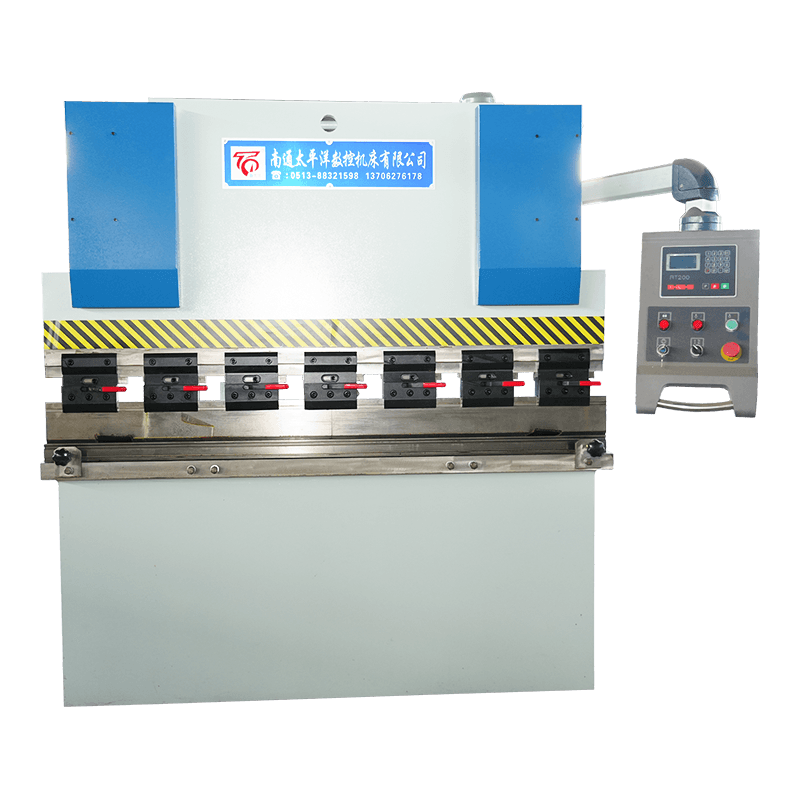
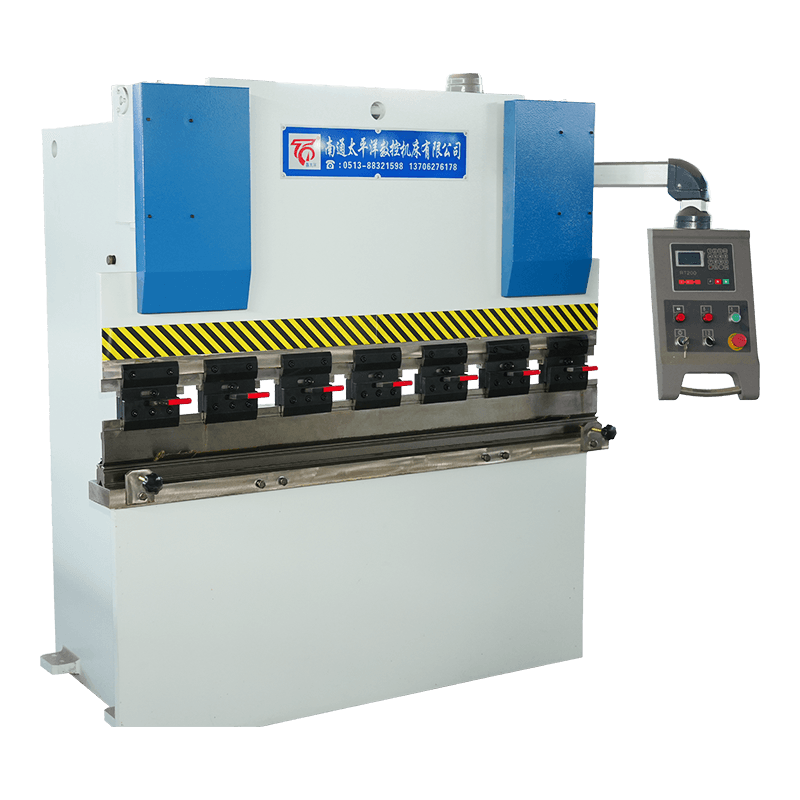 Hydrauliczna prasa krawędziowa do blachy serii WC67Y NC Ekonomiczna prasa hydrauliczna NC do cięższych blach i prostych profili, z pamięcią programów E21 lub RT200 i opcjonalną kompensacją ręczną. Zobacz produkt →
Większość skarg związanych z kątem ma cztery przyczyny, a tylko jedną z nich jest układ sterowania maszyny. Pierwszym z nich jest ugięcie: pod obciążeniem siłownik wygina się w górę pośrodku, a łoże wygina się w dół, w związku z czym zagięcie na całej długości wychodzi głębiej pośrodku niż na końcach. Ukoronowanie — zestaw klinów lub kompensacja hydrauliczna w łożu — to standardowe rozwiązanie i powinno znaleźć się na liście specyfikacji, jeśli rutynowo zginasz się w pobliżu pełnego udźwigu.
Drugim jest zmienność materiału. Tolerancje grubości blachy oznaczają, że dwa arkusze z różnych kręgów mogą zginać się w różny sposób przy tej samej głębokości tłoka, dlatego też w przypadku gięcia na powietrzu zawsze potrzebny jest element testowy na początku partii. Trzeci to sprężyna, która rośnie wraz z wytrzymałością na rozciąganie — stale nierdzewne i gatunki niskostopowe o wysokiej wytrzymałości sprężynują zauważalnie bardziej niż stal miękka i wymagają albo nadmiernego wygięcia, albo korekty kąta. Czwarty to temperatura oleju: maszyna, która rano jest zimna, a po południu gorąca, może dryfować, jeśli wartość głębokości nie zostanie skompensowana w układzie sterowania. W maszynie z synchronizacją serwo dryft jest korygowany w sposób ciągły; w maszynie skrętnej tak nie jest.
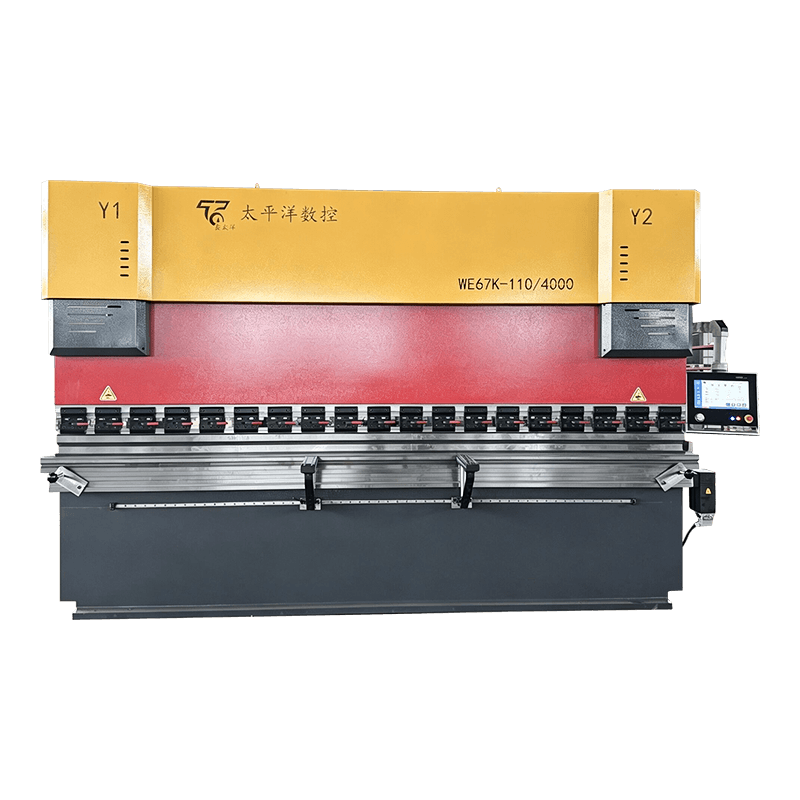 Prasa krawędziowa CNC elektrohydrauliczna serwo WE67K Precyzyjna prasa krawędziowa z synchronizacją serwo z wieloosiowym zderzakiem tylnym i ciągłą korekcją zapewniającą stałą dokładność gięcia na całej długości roboczej. Zobacz produkt →
Prasy krawędziowe hydrauliczne ulegają awariom w przewidywalnych miejscach, a prawie wszystkie kosztowne awarie zaczynają się od tanich. Obwód hydrauliczny, synchronizacja i tylny zderzak są przyczyną większości nieplanowanych przestojów, a krótka cotygodniowa rutyna wychwytuje większość z nich, zanim spowodują przestoje w produkcji. Nasz Instrukcja konserwacji hydraulicznej giętarki obejmuje pełny harmonogram; oto pięć rzeczy, które warto zrobić w pierwszej kolejności.
Dwie maszyny o tym samym tonażu i długości gięcia mogą być bardzo różnymi zakupami, ponieważ numer nagłówkowy nie mówi nic o kontroli, ukoronowaniu czy teście odbiorczym. Zanim porównasz ceny, przelej poniższe informacje na papier.
| Przedmiot | Co stwierdzić | Dlaczego to ma znaczenie |
|---|---|---|
| Siła znamionowa | Tonaż przy określonym otwarciu matrycy i wytrzymałości materiału | Zapobiega przeciążeniu podczas późniejszego montażu węższej matrycy |
| Długość zgięcia | Pozycje zgięcia na całej długości i niecentrycznie | Ugięcie ramy jest największe na końcach |
| Powtarzalność kąta | Liczba zagięć próbnych i przyjęta tolerancja | Jedyna kontrola odzwierciedlająca rzeczywistą produkcję |
| Bezpieczeństwo | Kurtyna świetlna, sterowanie oburęczne, zabezpieczenie zaworu nadmiarowego | Wymóg prawny i ochrona operatora |
| Dokumentacja | Schemat hydrauliczny, schemat połączeń, kopia zapasowa parametrów | Skraca czas rozwiązywania problemów o połowę |
| Części zamienne | Zestawy uszczelek, elementy filtrów, elementy zderzaka tylnego | Czas przestoju zależy od tego, co już znajduje się na Twojej półce |
Dla porównania, Nantong Pacific CNC Machine Tool buduje wszystkie trzy architektury – zwykłe serwo hydrauliczne, synchronizowane skrętnie i elektrohydrauliczne – w Haian, Jiangsu i eksportuje do Azji Południowo-Wschodniej, Europy, Stanów Zjednoczonych i na Bliski Wschód. Możesz przejrzeć pełny zakres pras krawędziowych obok nożyc, walcarek i pras, co jest pomocne, gdy jeden dostawca musi obsługiwać całą linię produkcyjną, a nie jedną maszynę.
Część hydrauliczna opisuje napęd: ciśnienie oleju porusza siłownik. CNC opisuje sterowanie, które ustawia głębokość tłoka, położenie tylnego zderzaka i czasami ukoronowanie. Większość nowoczesnych pras krawędziowych hydraulicznych jest w jakiejś formie CNC, więc te dwa terminy raczej się pokrywają niż konkurują.
Użyj P (t/m) ≈ 65 × t² / V dla stali miękkiej, gdzie V = 8 × t. Płyta o grubości 6 mm na matrycy 48 mm wymaga około 49 t/m, więc gięcie o długości 3000 mm wymaga około 146 t – maszyna o masie od 160 do 200 t pokrywa go z marginesem.
Cena zmienia się wraz z tonażem, długością gięcia, liczbą osi CNC, ukoronowaniem i oprzyrządowaniem. Dwie maszyny tego samego rozmiaru mogą lądować daleko od siebie po synchronizacji serwomechanizmów i dodaniu sterowania osiami 3 1 lub 4 1, dlatego poproś o wycenę na podstawie własnych rysunków części.
Przestrzegaj odstępów producenta i pobieraj próbkę oleju przynajmniej raz w roku. Ciepło, kurz i woda są typowymi przyczynami wczesnej degradacji, a elementy filtra zwykle wymagają wymiany częściej niż sam olej.
Tak, ale gatunki nierdzewne i gatunki o wysokiej wytrzymałości wymagają większej siły i większej kompensacji sprężynowania niż stal miękka. Dobierz maszynę do najtwardszego materiału w przewidywalnym obciążeniu, a nie do dzisiejszych zadań związanych ze stalą miękką.
Kurtyny świetlne lub osłony laserowe na szczelinie narzędziowej, sterowanie oburęczne, zawór nadmiarowy zabezpieczający obwód hydrauliczny przed przeciążeniem oraz mechaniczne ograniczniki na siłowniku. Przed wysyłką upewnij się, że maszyna posiada certyfikaty wymagane na Twoim rynku.
Powiązane produkty
Skontaktuj się z nami
Adres fabryczny
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, prowincja Jiangsu, Chiny
Telefon
+86-13906278466
produkty
Kod QR