Oct 28, 2026
Trzy milimetry stali nierdzewnej o długości 2500 mm złożone w ceownik z dwoma zagięciami pod kątem 90 stopni i jednym zagięciem pod kątem 45 stopni, a gotowy panel należy przykręcić bezpośrednio do ramy wyciętej laserowo bez ani jednej dodatkowej obróbki. Do tego właśnie zadania kupuje się giętarkę do blachy. Nie najgrubsza płyta na stoczni i nie największy tonaż w katalogu.
Zacznij od konkluzji. Określ maszynę wokół najcięższej i najdłuższej części, którą chcesz wycenić w ciągu najbliższych dwóch lat, a następnie dodaj około 20 procent wolnego miejsca. Tonaż, długość zgięcia, głębokość wysięgu i rodzaj sterowania wynikają z tej jednej części. Wszystko inne, od liczby osi zderzaków po markę pompy hydraulicznej, jest drugorzędne i można je negocjować później.
Poniżej opisano, w jaki sposób obliczane są te limity, które specyfikacje kupujący najczęściej błędnie odczytują, a także pytania, które pojawiają się w niemal każdym zapytaniu o zamówienie.
Prasę krawędziową opisują trzy podstawowe wydajności i zazwyczaj tylko jedna z nich jest właściwie porównywana przed złożeniem zamówienia.
Siła, jaką maszyna musi przyłożyć w połowie rozpiętości, zależy od grubości blachy, wytrzymałości materiału na rozciąganie, otworu matrycy i długości zgięcia. Gięcie w powietrzu wymaga najmniejszej siły. Dobijanie lub zbijanie, gdzie stempel całkowicie wciska materiał w matrycę, może wymagać kilkukrotnie więcej. Dlatego też nominalny tonaż sam w sobie niewiele znaczy: 100 ton z matrycą V 16 mm i 100 ton z matrycą V 6 mm to w praktyce dwie zupełnie różne maszyny.
Długość nominalna podana w nazwie modelu, np. 2500 mm, to maksymalna szerokość obrabianego przedmiotu, ale przestrzeń pomiędzy bocznymi obudowami jest krótsza. Maszyna o długości 2500 mm może zapewniać odstęp między ramami około 2050 mm, więc włożenie części z głębokimi kołnierzami powrotnymi może być fizycznie niemożliwe, nawet jeśli jest krótsza niż długość nominalna. Głębokość gardzieli i wysokość otwarcia (światło dzienne) mają znaczenie tak samo, gdy częścią jest pudełko, szafka lub uformowany kanał, a nie płaski pasek.
Dwie maszyny o identycznym tonażu i identycznej długości mogą różnić się trzykrotnie ceną wyłącznie ze względu na sposób sterowania położeniem siłownika. Sprężynowanie zmienia się wraz z partią materiału, kierunkiem ziarna i zużyciem narzędzi, więc kontrola w pętli zamkniętej i ukoronowanie mają znacznie większe znaczenie, gdy wykonujesz małe partie zróżnicowanej pracy, niż gdy pracujesz przez cały dzień z jednym numerem części.
Siłę zginającą w powietrzu można oszacować za pomocą wzoru publikowanego przez producentów pras krawędziowych od dziesięcioleci: siła na metr w kiloniutonach równa się 650 pomnożona przez kwadrat grubości blachy podzielona przez otwór matrycy w kształcie litery V. W przypadku stali miękkiej otwór matrycy przyjmuje się zwykle jako ośmiokrotność grubości blachy. Poniższa tabela dotyczy tego wzoru w całym zakresie grubości podawanym przez większość warsztatów produkcyjnych.
| Grubość blachy | Otwarcie matrycy V | Siła na metr | Siła potrzebna do zgięcia o długości 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Traktuj tabelę jako punkt wyjścia, a nie ostateczną odpowiedź. Głębokie zagięcia, małe otwory matrycy, gatunki o dużej wytrzymałości na rozciąganie i krótkie długości kołnierzy – wszystko to zwiększa wymagany tonaż, podczas gdy zginanie tylko końców długiej części popycha ładunek w kierunku środka siłownika, czyli dokładnie tam, gdzie ugięcie boli najbardziej.
Tonaż to tylko połowa specyfikacji. Druga połowa decyduje o tym, czy obrabiany przedmiot w ogóle da się załadować, zgiąć i wyjąć. Przejrzyj je przed podpisaniem:
Tutaj właśnie leży największa różnica w cenie i właściwa odpowiedź zależy od zakresu zadań, a nie samego budżetu.
Konwencjonalne giętarki hydrauliczne stosować mechaniczny ogranicznik głębokości i ręcznie regulowany zderzak tylny. Stanowią rozsądny wybór w przypadku powtarzalnych prac, obejmujących głównie proste zakręty pod kątem 90 stopni, a operator może wprowadzić poprawki. Konfiguracja wymaga czasu i zależy od doświadczenia operatora, ale system mechaniczny jest prosty i tani w utrzymaniu.
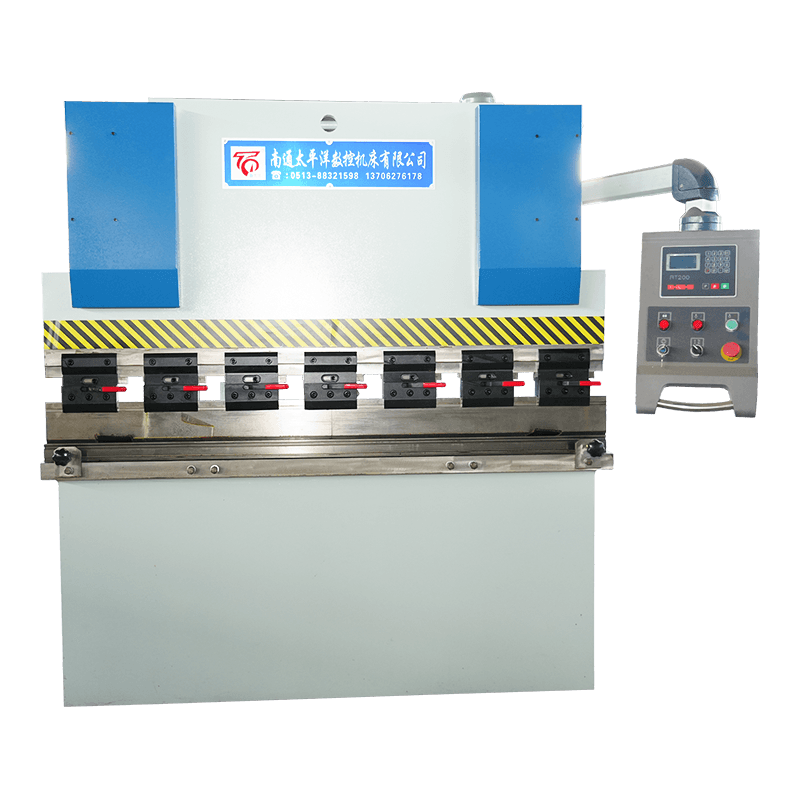
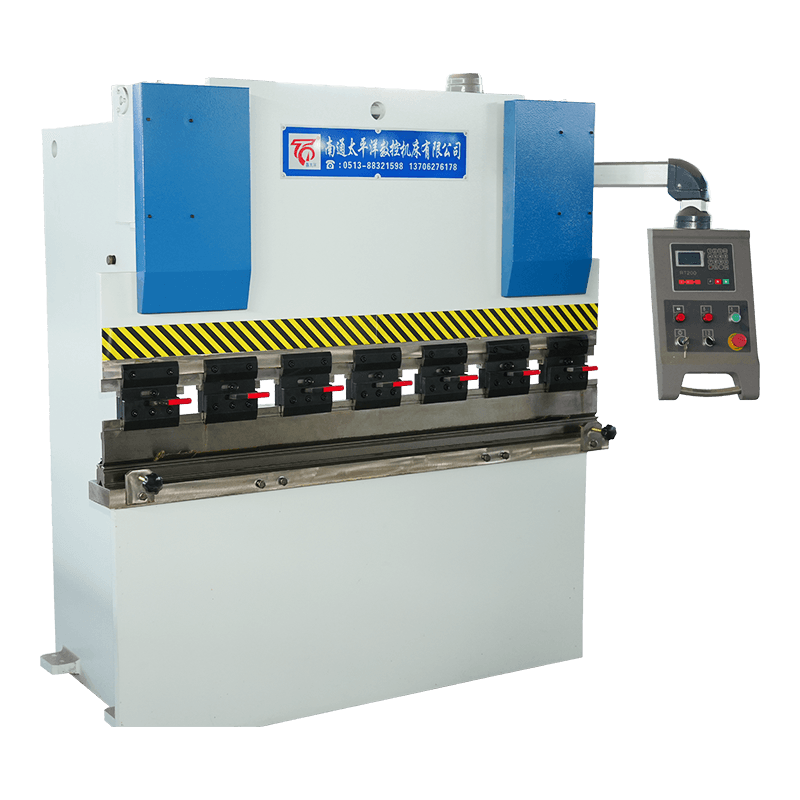 Hydrauliczna maszyna do gięcia blachy serii WC67Y Ekonomiczna prasa krawędziowa NC ze sterowaniem E21 lub RT200, odpowiednia do produkcji, HVAC i produkcji ogólnej. Zobacz produkt →
Synchroniczne maszyny CNC z wałem skrętnym połącz dwa cylindry drążkiem skrętnym, tak aby oba końce siłownika poruszały się razem, i dodaj numeryczną kontrolę głębokości siłownika i położenia zderzaka tylnego. Trzymają kąt lepiej niż czysto mechaniczny ogranicznik, przechowują programy dla powtarzalnych zadań i radzą sobie z mieszanymi partiami znacznie wygodniej, przy umiarkowanej cenie.
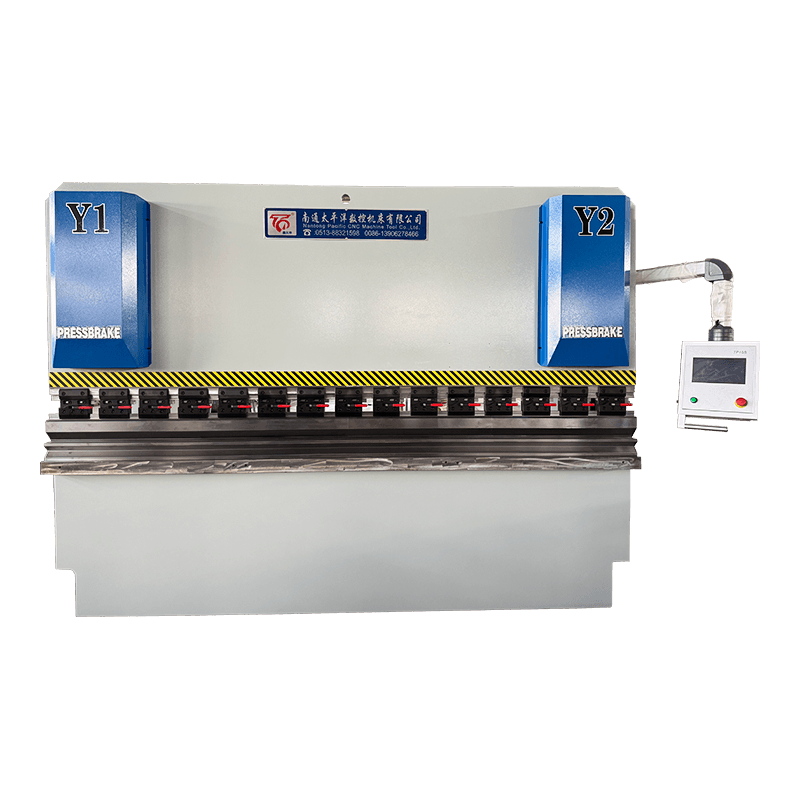
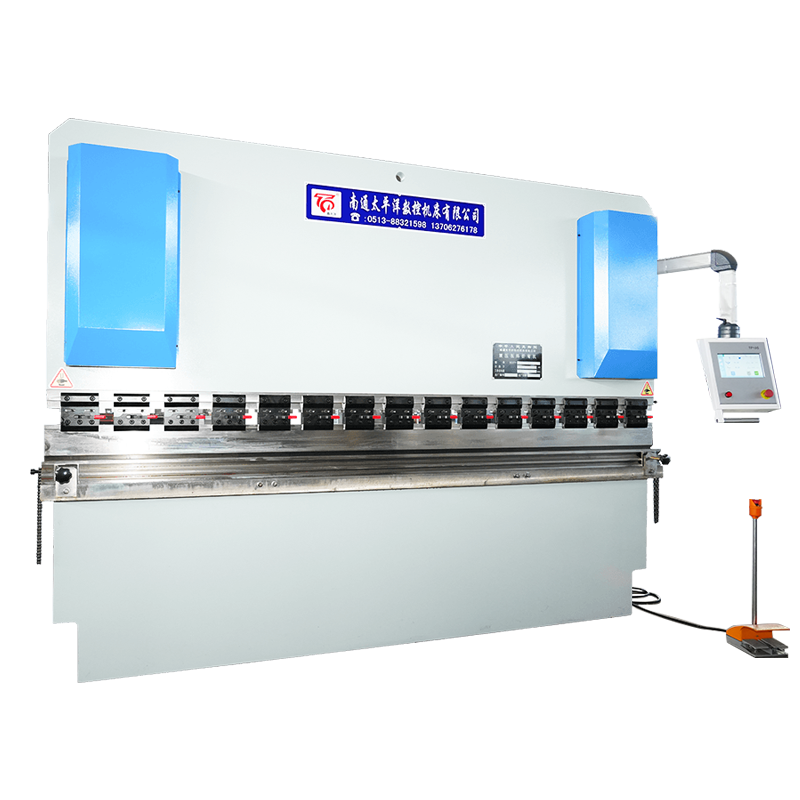 Synchroniczna hydrauliczna giętarka CNC serii WC67K z osią skrętną Prasa krawędziowa CNC średniej klasy ze sterowaniem TP10S lub DA41T, umieszczona pomiędzy wałem skrętnym a opcjami serwa elektrohydraulicznego. Zobacz produkt →
Elektrohydrauliczne serwo maszyny CNC sterować każdym cylindrem w zamkniętej pętli za pomocą zaworów proporcjonalnych i skali liniowej, dzięki czemu położenie siłownika jest mierzone, a nie zakładane, a sterowanie może na bieżąco korygować sprężynowanie i ugięcie. Są właściwą odpowiedzią, gdy tolerancja kąta jest mała, gdy partie są małe i mieszane lub gdy jeden operator musi obsługiwać kilka maszyn.
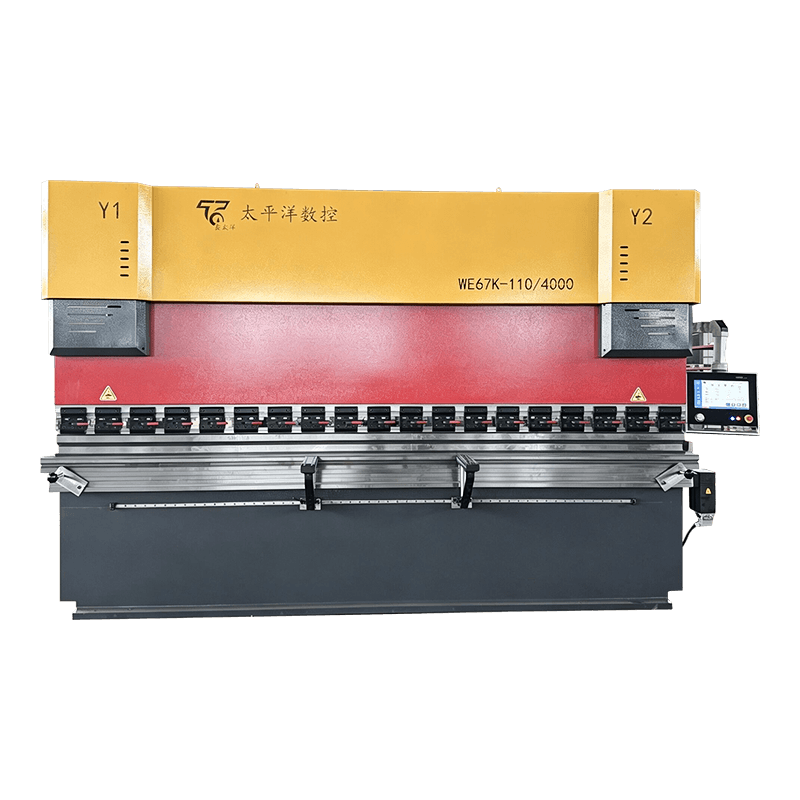 Elektrohydrauliczna giętarka hydrauliczna CNC serii WE67K Wysokiej klasy precyzyjna prasa krawędziowa ze sterowaniem w pętli zamkniętej i opcjami Delem, ESA lub Cybelec do skomplikowanych prac z blachą. Zobacz produkt →
Jeśli nadal ważysz środek tego zakresu, w tym przewodniku znajdziesz praktyczne porównanie typów dysków i tego, gdzie każdy z nich się opłaca. wybór odpowiedniej maszyny do gięcia blach CNC .
Ta sama grubość i ta sama matryca mogą wymagać bardzo różnej siły w zależności od tego, jak daleko stempel wnika w materiał. Linią bazową jest gięcie powietrzne, podczas którego arkusz styka się tylko z ramionami matrycy. Dobijanie i zbijanie mnożą tę liczbę, a mnożnik powoduje, że maszyna, która zgina się wygodnie w powietrzu o 4 mm, może mieć trudności z tym samym arkuszem pod wpływem oprzyrządowania do wybijania.
Praktyczna konsekwencja jest prosta. Jeśli kupisz tonaż do gięcia na powietrzu, a później przejdziesz na oprzyrządowanie do wybijania, aby uzyskać wąski promień wewnętrzny, możesz znaleźć się poza wydajnością znamionową maszyny w przypadku zadania, które Twoim zdaniem było w nim mieszczące się.
Zrozumienie geometrii strefy zginania wyjaśnia większość powyższych decyzji dotyczących specyfikacji. Końcówka stempla wciska arkusz w otwór w kształcie litery V matrycy; ramiona matrycy wyznaczają promień wewnętrzny; otwór matrycy określa zarówno wymaganą siłę, jak i minimalną długość kołnierza.
Większość sporów po dostawie ma swoje źródło w niekompletnej specyfikacji, a nie w wadliwej maszynie. Przydatne zapytanie określa gatunek materiału i zakres grubości, maksymalną długość gięcia, najmniejszy promień wewnętrzny, minimalny kołnierz, tolerancję kąta w stopniach, standard oprzyrządowania, którego chcesz użyć, oraz standard bezpieczeństwa, jaki musi spełniać maszyna. W Europie prasy krawędziowe hydrauliczne są powszechnie określane zgodnie z normą EN 12622; nabywcy w innych regionach powinni wyraźnie określić równoważne wymagania lokalne.
Jedno pytanie, które warto zadać przed podpisaniem. Poproś dostawcę o potwierdzenie tonażu dostępnego przy pełnej długości nominalnej, a nie tylko w połowie rozpiętości, oraz o określenie, w jaki sposób maszyna kompensuje ugięcie siłownika. Producent posiadający własną inżynierię, np Obrabiarka CNC Nantong Pacific , powinien być w stanie odpowiedzieć na oba pytania pisemnie.
Formuje płaski arkusz w kątowniki, kanały, pudełka i zakrzywione profile, wciskając materiał pomiędzy stemplem a matrycą. Typowe zastosowania obejmują obudowy, kanały, wsporniki, części podwozia, panele dachowe i ścienne oraz wszelkie części, w których płaski półfabrykat musi uzyskać trójwymiarowy kształt.
W przypadku gięcia na powietrzu pomnóż 650 przez kwadrat grubości, podziel przez otwór w matrycy V i pomnóż przez długość gięcia w metrach. Następnie zastosuj współczynnik materiałowy: około 1,5 dla stali nierdzewnej i 0,5 do 0,6 dla aluminium. Dodaj przestrzeń nad głową, jeśli kiedykolwiek będziesz używać narzędzi do wybijania monet.
Konwencjonalne maszyny hydrauliczne nadają się do prostych, powtarzalnych prac pod kątem 90 stopni, gdzie czas przezbrajania nie jest krytyczny. Maszyny CNC, zwłaszcza elektrohydrauliczne serwo, zwracają się, gdy zakres zadań jest zróżnicowany, tolerancja kąta jest mała lub ten sam operator obsługuje więcej niż jedną maszynę.
Pękanie zwykle wynika z zginania wzdłuż ścinanej lub wyciętej laserowo krawędzi o zbyt małym promieniu wewnętrznym dla materiału lub z linii zgięcia biegnącej wzdłuż kierunku walcowania. Sprężynowanie jest nieodłącznym elementem zginania w powietrzu i rośnie wraz z wytrzymałością na rozciąganie, dlatego wymaga albo nadmiernego zgięcia, albo korekty kąta w pętli zamkniętej.
Jest to możliwe, pod warunkiem, że maszyna ma wystarczający tonaż do najgrubszego zadania i wystarczającą długość do najdłuższego zadania, a także pod warunkiem, że zaakceptujesz, że cienki materiał może wymagać innego oprzyrządowania. Cienki arkusz wymaga wąskiej matrycy i często ostrzejszego stempla; gruby arkusz wymaga szerokiej matrycy i większego tonażu.
Sprawdź prostość siłownika i pęknięcia ramy, wycieki hydrauliczne, uszczelki cylindrów, stan drążka skrętnego lub serwozaworów, dostępność sterownika i dostępność części zamiennych. Oprzyrządowanie jest często warte więcej niż maszyna, więc upewnij się, że stempel i matryca są dopasowane i nie są zużyte powyżej punktu utrzymywania kąta.
Powiązane produkty
Skontaktuj się z nami
Adres fabryczny
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, prowincja Jiangsu, Chiny
Telefon
+86-13906278466
produkty
Kod QR