Oct 21, 2026
Załóżmy, że cytujesz trzydzieści pocisków o długości 3000 mm i grubości 12 mm ze stali miękkiej. Maszyna, która decyduje o tym, czy ta praca zarabia pieniądze, nie jest tą z największym ekranem na panelu sterowania. To ten, który może wstępnie zagiąć obie krawędzie blachy, tak aby gotowy cylinder dotarł do spawacza okrągły i zamknięty, zamiast nieść dwa płaskie końce, które ktoś musi obciąć i wyszlifować.
Oto krótka odpowiedź: najpierw wybierz geometrię rolki i zdolność formowania, a następnie kup system sterowania jako warstwę powtarzalności na nich. Maszyna do walcowania blach CNC zarabia na życie odtwarzając wynik, a nie tworząc go. Poniżej wyjaśniono, co kontrola może, a czego nie może zrobić, czym różnią się trzy popularne konfiguracje rolek i jakich liczb warto wymagać od konstruktora przed podpisaniem umowy.
Maszyna do walcowania blach ma bardzo niewiele ruchów. Dolne rolki poruszają się w górę lub w dół; w maszynie czterowalcowej rolka boczna wsuwa się i wysuwa; rolki się obracają. Nie ma ścieżki narzędzia do interpolacji, dlatego też sterowanie na maszynie walcowniczej jest bliżej systemu pozycjonowania niż wieloosiowego CNC na prasie krawędziowej.
W praktyce CNC oznacza sterowane numerycznie pozycjonowanie tych osi liniowych, zwykle serwo lub zaworów proporcjonalnych ze sprzężeniem zwrotnym położenia, a także ekran przechowujący pozycje rolek jako programy. W mechanicznej maszynie trójwalcowej tę samą regulację wykonuje się za pomocą pokręteł ręcznych i skali.
Zapłata pojawia się przy powtarzalnej pracy. Pierwsza skorupa w partii jest zawsze próbna, ponieważ sprężynowanie zmienia się wraz z grubością, granicą plastyczności, a nawet liczbą cieplną. Po znalezieniu i zapisaniu pozycji rolek kawałki od numeru od drugiego do trzydziestu mają tę samą średnicę przy znacznie mniejszym stopniu oceny przez operatora, co ma ogromne znaczenie w sklepach o dużej rotacji personelu.
To, czego nie robi CNC, to tworzenie geometrii przed zginaniem. Jeśli maszyna nie może zacisnąć i wygiąć krawędzi płyty, żaden sterownik nie wytworzy prawdziwego cylindra. Możliwość ta wynika z ramy, średnic rolek i odstępów pomiędzy rolkami.
Sklepy porównujące projekty mogą zobaczyć obok siebie opcje mechaniczne, hydrauliczne i czterowalcowe Seria maszyn do walcowania blach .
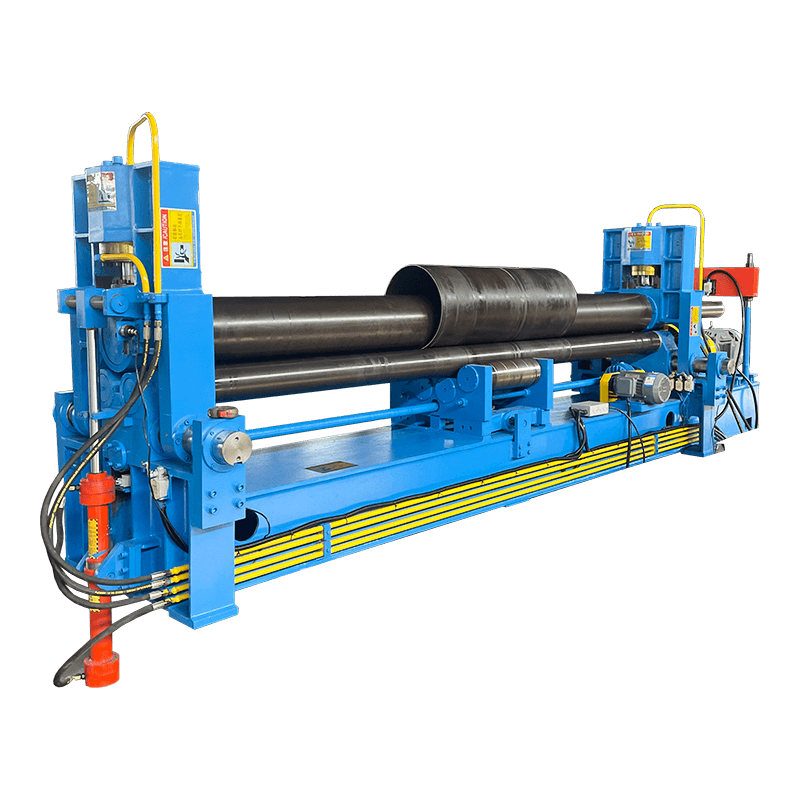 Uniwersalna hydrauliczna maszyna do walcowania 3-rolkowego serii W11S Zapoznaj się z tą hydrauliczną opcją z trzema rolkami do walcowania blach, z technologią wstępnego gięcia, sterowaniem CNC i specyfikacjami dotyczącymi formowania cylindrycznego, stożkowego i wielopromieniowego. Zobacz produkt →
Pozbądź się języka sprzedaży i trzy popularne konfiguracje różnią się jednym faktem fizycznym: sposobem, w jaki krawędź płyty jest wstępnie wygięta.
Symetryczna maszyna trójwalcowa ma dwie stałe rolki dolne i rolkę górną, która porusza się prosto w dół. Jest to najprostszy i najtańszy sposób na zwinięcie skorupy i nadal jest głównym narzędziem w wielu warsztatach pracy. Zaczep znajduje się na końcach. Pasek znajdujący się pomiędzy dwiema dolnymi rolkami nigdy się nie zagina, więc aby wstępnie zagiąć tylną krawędź, operator musi wyjąć płytę, obrócić ją i ponownie podać. Na ciężkiej skorupie to czas żurawia.
Uniwersalna maszyna trójwalcowa zapewnia ruch górnym lub dolnym rolkom, dzięki czemu może przejść przez nie wstępnie wygięta krawędź. Obie krawędzie są następnie wstępnie gięte w jednym ustawieniu, a zaoszczędzony czas obsługi zwykle przekracza różnicę cen.
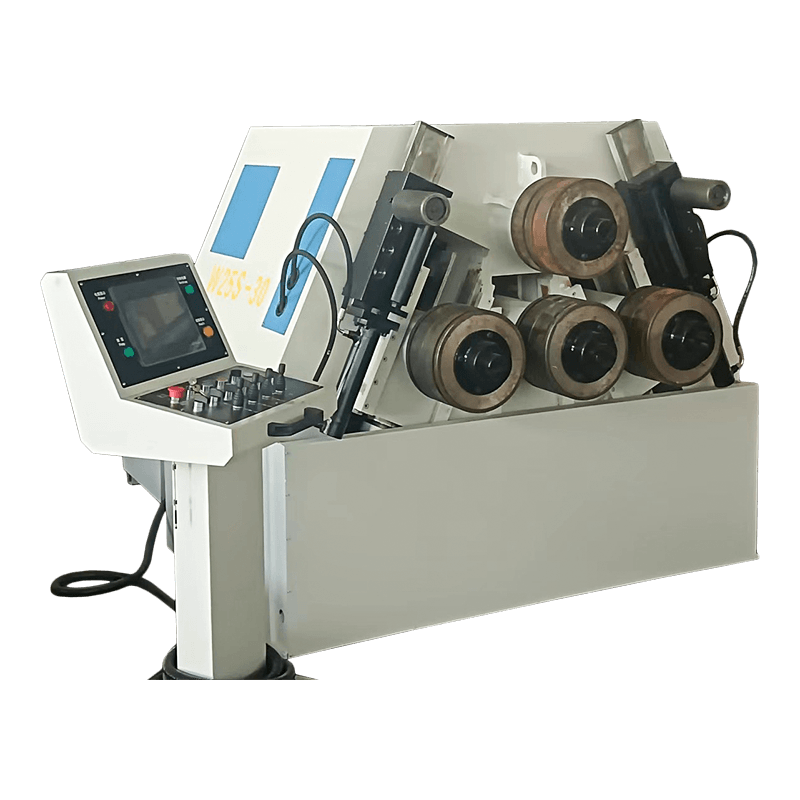
Maszyna czterowalcowa wykorzystuje czwartą, boczną rolkę do wstępnego gięcia. Płyta pozostaje zaciśnięta pomiędzy rolką górną i dolną, obie krawędzie są zaginane w tym samym przejściu i nikt nie obraca płyty. Geometria pozwala również na zbliżenie gotowej skorupy do średnicy górnej rolki, co skraca niezagięty pasek pozostający na szwie.
| Rozpatrzenie | Symetryczny, trzyrolkowy | Uniwersalny trzyrolkowy | Cztery rolki |
|---|---|---|---|
| Wstępne zagięcie krawędzi | Wymaga ponownego podawania lub osobnej prasy | Obie krawędzie w jednym ustawieniu | Obie krawędzie w jednym przejściu, płyta pozostaje zaciśnięta |
| Obsługa płyt | Najwyższy | Średni | Najniższy |
| Typowe dopasowanie | Cienka płyta, małe partie, napięty budżet | Praca mieszana, średnie partie | Łuski długie, nierdzewne, partie powtarzalne |
| Względna cena maszyny | Najniższy | Średni | Najwyższy |
| Wymagane umiejętności operatora | Wysoka | Średni | Obniż, gdy istnieją programy |
Przykładowe porównanie oparte na konfiguracji maszyny, ocenione w skali od 1 do 5. Nie są to mierzone dane produkcyjne.
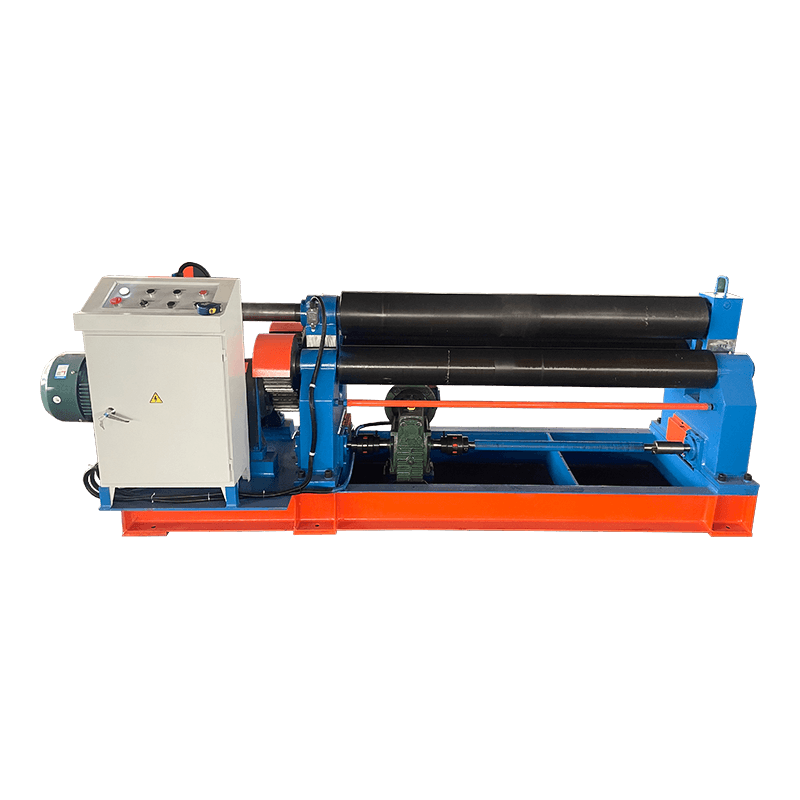 3-rolkowa symetryczna mechaniczna maszyna do walcowania płyt serii W11 Opcja z mechanicznymi trzema rolkami do gięcia cylindrycznego i łukowego, charakteryzująca się symetryczną konstrukcją, dokładnością RGS, łożyskami MCS i uchylnymi rolkami bocznymi do pracy stożkowej. Zobacz produkt →
Geometria czterech rolek: rolka boczna wstępnie wygina krawędź, podczas gdy rolki górna i dolna utrzymują płytę dociśniętą.
Cztery bułki stanowią tylko widoczną część ceny. Pod nimi znajduje się spawana stalowa rama, która musi wytrzymać siłę oddzielającą wytwarzaną przez rolki; w maszynie o wymiarach 12 mm na 3000 mm siła ta sięga setek ton. Ugięcie ramy nie znika. W gotowej części pojawia się jako beczka, która jest grubsza w środku niż na końcach, dlatego konstruktorzy koronują rolki lub montują systemy koronowania w większych modelach.
Inne czynniki generujące koszty to powierzchnia walców, hydraulika i sterowanie. Rolki są zwykle utwardzane indukcyjnie przed ścieraniem i mogą być chromowane do prac ze stali nierdzewnej, gdzie liczy się znakowanie powierzchni. Zawory i osprzęt sterujący stanowią mniejszą część rachunku, niż zakłada większość kupujących, dlatego rzadko opłaca się oszczędzać, gdy już zapłaciłeś za ciężką ramę.
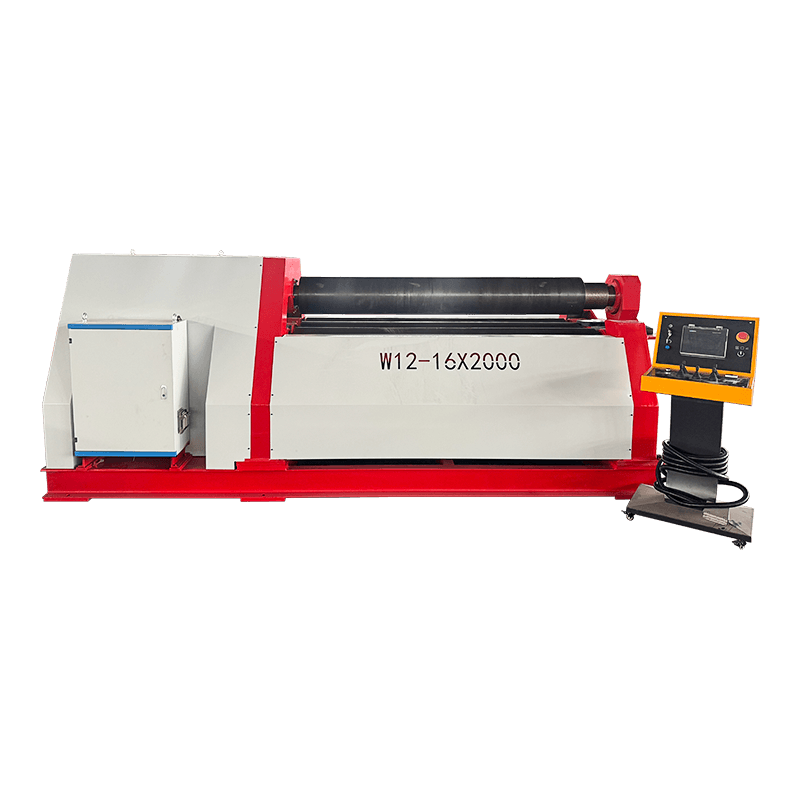 4-rolkowa hydrauliczna maszyna do gięcia i walcowania płyt serii W12 Hydrauliczna konstrukcja z czterema rolkami umożliwia wstępne gięcie i walcowanie w jednym ustawieniu, redukując odpady i poprawiając wydajność w przypadku cylindrycznych, stożkowych i zakrzywionych przedmiotów. Zobacz produkt →
Każda maszyna do walcowania jest dostarczana z tabelą udźwigu. Przeczytaj linię nad numerem, którego potrzebujesz.
Podstawową wartość prawie zawsze podaje się dla stali miękkiej, zwykle o wytrzymałości na rozciąganie około 400 do 450 MPa. Nawiń tę samą grubość na stal nierdzewną 304 lub gatunek konstrukcyjny 700 MPa, a maszyna jej nie dosięgnie. Zamiast samodzielnie skalować wartość, poproś o tabelę wartości znamionowych stali, z której faktycznie korzystasz: siła toczenia rośnie wraz z wytrzymałością na rozciąganie, a wraz z nią zmienia się sprężyna i minimalna średnica.
Trzy kolejne liczby decydują o tym, czy maszyna będzie odpowiednia do Twojej pracy:
Jeden praktyczny szczegół: pojemność podana jest przy pełnej szerokości. Walcowanie blachy o grubości 2000 mm na maszynie o średnicy 3000 mm zmienia rozkład sił i, w niektórych projektach, kompensację korony potrzebną do uzyskania okrągłego wyniku.
Większość przykrych niespodzianek w tej branży to nie awarie. Są to rozbieżności między obiecaną tabelą pojemności a tym, co faktycznie oferuje sklep, oraz listą typowe problemy z walcowaniem blach to przydatna lista kontrolna, którą można porównać z własnymi częściami, zanim zamówienie zostanie wysłane.
Pytanie 1. Do czego służy walcarka do blach CNC?
Gięcie płaskiej płyty w cylindry, stożki i zakrzywione skorupy poprzez przepuszczanie jej pomiędzy obracającymi się rolkami. Typowe prace obejmują skorupy zbiorników i zbiorników, sekcje rur i kanałów, panele do budowy statków i kolumny konstrukcyjne.
Pytanie 2. Jak grubą blachę może zwinąć maszyna do walcowania blach CNC?
Zależy to zarówno od szerokości i materiału, jak i od maszyny. Wartości znamionowe podano dla stali miękkiej na pełnej szerokości; stal nierdzewna i płyta o wysokiej wytrzymałości znacznie zmniejszają tę liczbę, więc poproś o tabelę odpowiadającą Twojej klasie.
Pytanie 3. Jaka jest różnica między maszyną do walcowania blach trójwalcowych i czterowalcowych?
Maszyna trójwalcowa nie ma dedykowanej rolki do gięcia wstępnego, więc często trzeba obrócić lub ponownie podać płytę, aby zagiąć drugą krawędź. Maszyna czterowalcowa wykorzystuje rolkę boczną do wstępnego zagięcia obu krawędzi, podczas gdy płyta pozostaje zaciśnięta.
Pytanie 4. Czy maszyna do walcowania blach może wstępnie zgiąć się bez pozostawiania płaskich końców?
Uniwersalne maszyny trzy- i czterowalcowe mogą wstępnie wygiąć obie krawędzie, ale zwykle pozostaje krótki płaski odcinek. Jego długość zależy od średnicy górnej rolki i odstępu pomiędzy dolnymi rolkami, więc najpierw zapytaj o tę liczbę.
Pytanie 5. Ile kosztuje maszyna do walcowania blach CNC?
Cena zależy od wydajności, liczby rolek, pakietu hydraulicznego i sterowania. Mechaniczna maszyna trzywalcowa to najtańszy punkt wejścia, a w pełni sterowana numerycznie maszyna czterowalcowa – najdroższa. Ponieważ obniżenie wartości znamionowych materiału tak bardzo zmienia specyfikację, jedynym sensownym porównaniem jest wycena oparta na rozmiarze i gatunku płyty.
Pytanie 6. Jakiej konserwacji wymaga hydrauliczna maszyna do walcowania blach?
Sprawdzaj poziom i stan oleju hydraulicznego, wymieniaj filtry zgodnie z harmonogramem, utrzymuj powierzchnie walców w czystości i wolne od kamienia, aby zapobiec powstawaniu śladów, smaruj ruchome złącza i okresowo sprawdzaj kalibrację położenia walców, aby zapisane programy pozostały dokładne.
Powiązane produkty
Skontaktuj się z nami
Adres fabryczny
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, prowincja Jiangsu, Chiny
Telefon
+86-13906278466
produkty
Kod QR